角磨机与切割机在金属加工中的区别及适用场景对比分析
日期:2026-10-01
标签:电钻,角磨机,切割机,电动工具
在金属加工现场,经常能看到操作人员拿起一台电动工具就开工,至于手里拿的是角磨机还是切割机,很多人并不深究。直到出现切割面烧伤、砂轮片炸裂或者效率低下的情况,才意识到这两种工具虽然外观相近,但设计逻辑和适用边界完全不同。作为长期接触各类电动工具的从业者,有必要把这个问题讲清楚。
从工作原理看本质差异
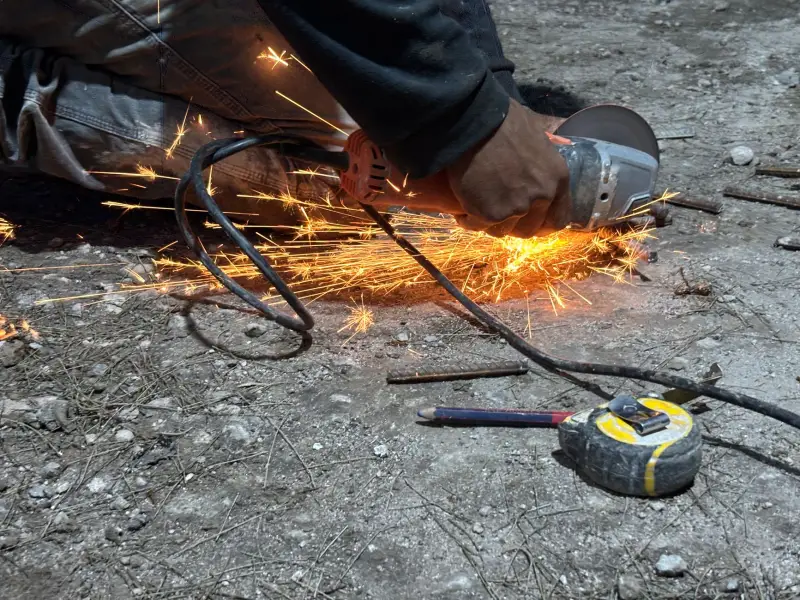
角磨机的核心在于「磨」。它的主轴转速通常在10000-12000rpm之间,搭配不同附件可以实现打磨、切割、抛光等多种功能。角磨机使用的切割片一般较薄(1-1.6mm),靠高速旋转产生的线速度来磨削材料,而非机械剪切。这意味着它在切割时产生的热量集中,切口附近容易出现热影响区,对不锈钢等材料来说,处理不当会导致切口边缘变色甚至微裂纹。
切割机则不同。无论是砂轮切割机还是冷切割锯,设计初衷都是「切断」。砂轮切割机转速较低(约3000-4000rpm),但扭矩大、砂轮厚(3-4mm),适合快速截断型材。而冷切割锯采用低速高扭矩配合硬质合金刀片,切削过程接近铣削,切口平整无毛刺,几乎不产生热量。这是本质区别:角磨机是磨削工具,切割机是切断工具。
适用场景对比分析
理解了原理,选择就清晰了。以下场景可以直接对照:
- 角磨机适合:现场安装时的小尺寸管材切断、焊缝打磨、去毛刺、表面除锈、狭小空间作业。它的优势是单手可操作、附件更换快、能深入复杂结构。
- 切割机适合:大批量型材下料、需要切口垂直度和平整度的场合、厚壁管或实心棒料的截断。砂轮切割机配合夹具能保证角度一致,冷切割锯则适合对切口质量要求高的不锈钢和铝合金加工。
- 电钻在金属加工中主要负责钻孔和攻丝,与角磨机、切割机形成工序配合:先切断,再钻孔,最后打磨。
值得注意的是,角磨机装切割片切钢材,效率其实不低,但片径磨损快、粉尘大,且存在砂轮片侧向受力炸裂的风险。如果切割量大,用角磨机硬扛并不经济。
选型建议与安全要点
采购电动工具时,建议根据工序特点配置:现场零星作业以角磨机为主,配一台电钻备用;有批量下料需求则必须上切割机。角磨机使用切割片时,严禁施加侧向力,护罩不能随意拆除。切割机则要关注砂轮片的线速度匹配,装夹必须牢固,否则工件飞出的事故并不罕见。
重庆安云途贸易有限公司在电动工具供应中,常遇到客户把角磨机当切割机用的案例。选对工具,不仅效率翻倍,更是安全底线。