电动工具日常维护要点:电钻角磨机切割机保养延长使用寿命的方法
电动工具在建筑装修、金属加工和木材作业中承担着高强度的连续工作,电钻、角磨机、切割机的故障大多不是"用坏"的,而是"养坏的"。重庆安云途贸易有限公司在长期供货与售后跟踪中发现,坚持规范维护的设备,其碳刷寿命可延长30%以上,轴承异响出现时间平均推迟4到6个月。下面从几个关键环节谈具体做法。
一、电钻:散热与碳刷是命门
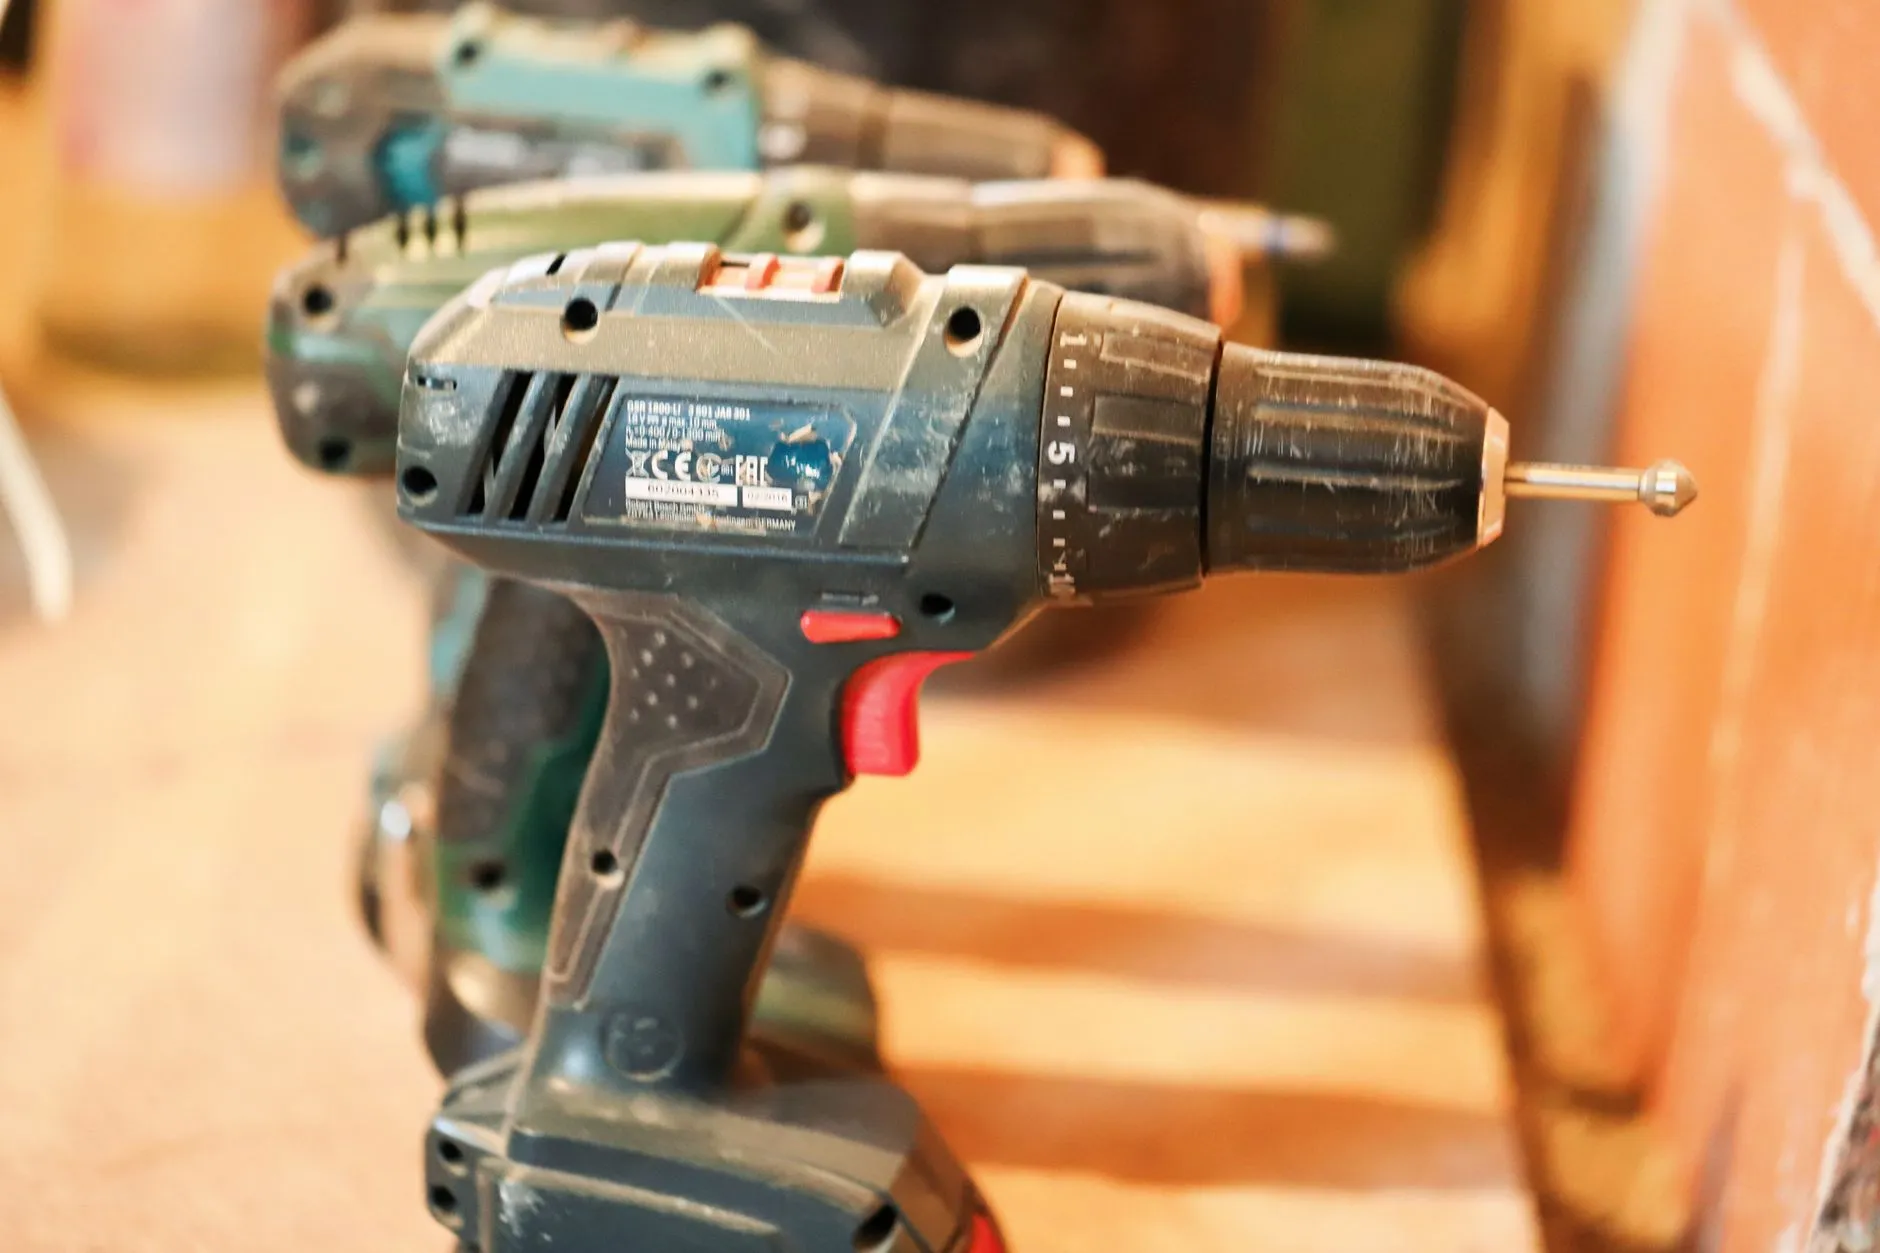
电钻的失效多集中在电机部位。手持电钻连续钻孔时,机身温度超过70℃仍不停机会加速漆包线绝缘老化。实际操作中建议每连续工作20至30分钟停机3到5分钟,让风道自然散热,切勿用湿布覆盖机身降温。
- 碳刷检查:每使用约50小时拆检一次,碳刷磨损至原长度三分之一即需更换,且必须成对更换,否则换向器偏磨会引发火花增大。
- 夹头清洁:钻孔后吹净夹头内铁屑,三爪夹头定期滴入少量轻质润滑油,避免咬死。
- 电缆检查:电源线根部是折断高发区,发现护套裂纹应立即热缩处理或换线。
二、角磨机:轴承与防护罩不可将就
角磨机转速普遍在10000r/min以上,任何微小失衡都会快速放大为振动故障。切割片安装前应检查有无裂纹,法兰盘压紧面必须洁净,严禁拆除防护罩作业——这不只是安全问题,防护罩同时起到导流粉尘、保护轴承密封的作用。
角磨机每工作一段时间后,应检查主轴轴向间隙,手感有明显窜动说明轴承已磨损,需及时更换,否则会连带损伤齿轮组。齿轮箱润滑脂一般每半年补充一次,高温季节可适当缩短周期。碳刷同样是易损件,火花异常增大时应立即停机排查。
三、切割机:导轨精度与冷却同样重要
型材切割机的切割精度下降,往往源于导轨积屑和夹钳松动。每次作业后应清理导轨面铁屑并涂抹薄层防锈油,夹钳螺栓每周复紧一次。对于砂轮切割机,砂轮片受潮或受侧向力易产生暗裂,存放时应平放于干燥木架上,禁止叠压。
- 开机空转30秒,确认无异常振动再进刀;
- 切割时保持匀速下压,避免冲击载荷损伤电机;
- 长期停用前清空水箱(湿式切割机),防止锈蚀泵体。
曾有一家金属加工客户反映其角磨机半年内烧毁两台电机,经排查是操作人员习惯在停机瞬间用机身抵住工件散热,导致粉尘倒灌进风道、轴承卡滞。调整操作习惯并建立每月保养台账后,同类故障再未出现。这类案例说明,电动工具的寿命管理本质上是使用习惯管理。
电钻、角磨机、切割机虽结构各异,维护逻辑却相通:控温、防尘、按期更换易损件。重庆安云途贸易有限公司建议各类作业班组建立简单的保养记录表,把碳刷更换、润滑补充、电缆检查纳入日常点检,设备的稳定出勤率自然会上一个台阶。