角磨机与切割机在金属加工场景中的选型对比与适用边界
在金属加工现场,经常能听到类似的争论:一道角焊缝的余高打磨,到底该用电钻配打磨头凑合,还是必须上角磨机?一根40×40的方管下料,切割机切完要不要再修边?这些看似细碎的问题,背后其实是电动工具选型的边界问题。选错了,轻则效率打折、耗材翻倍,重则飞溅伤人、切口报废。
被混淆的三种工具:功能定位先厘清
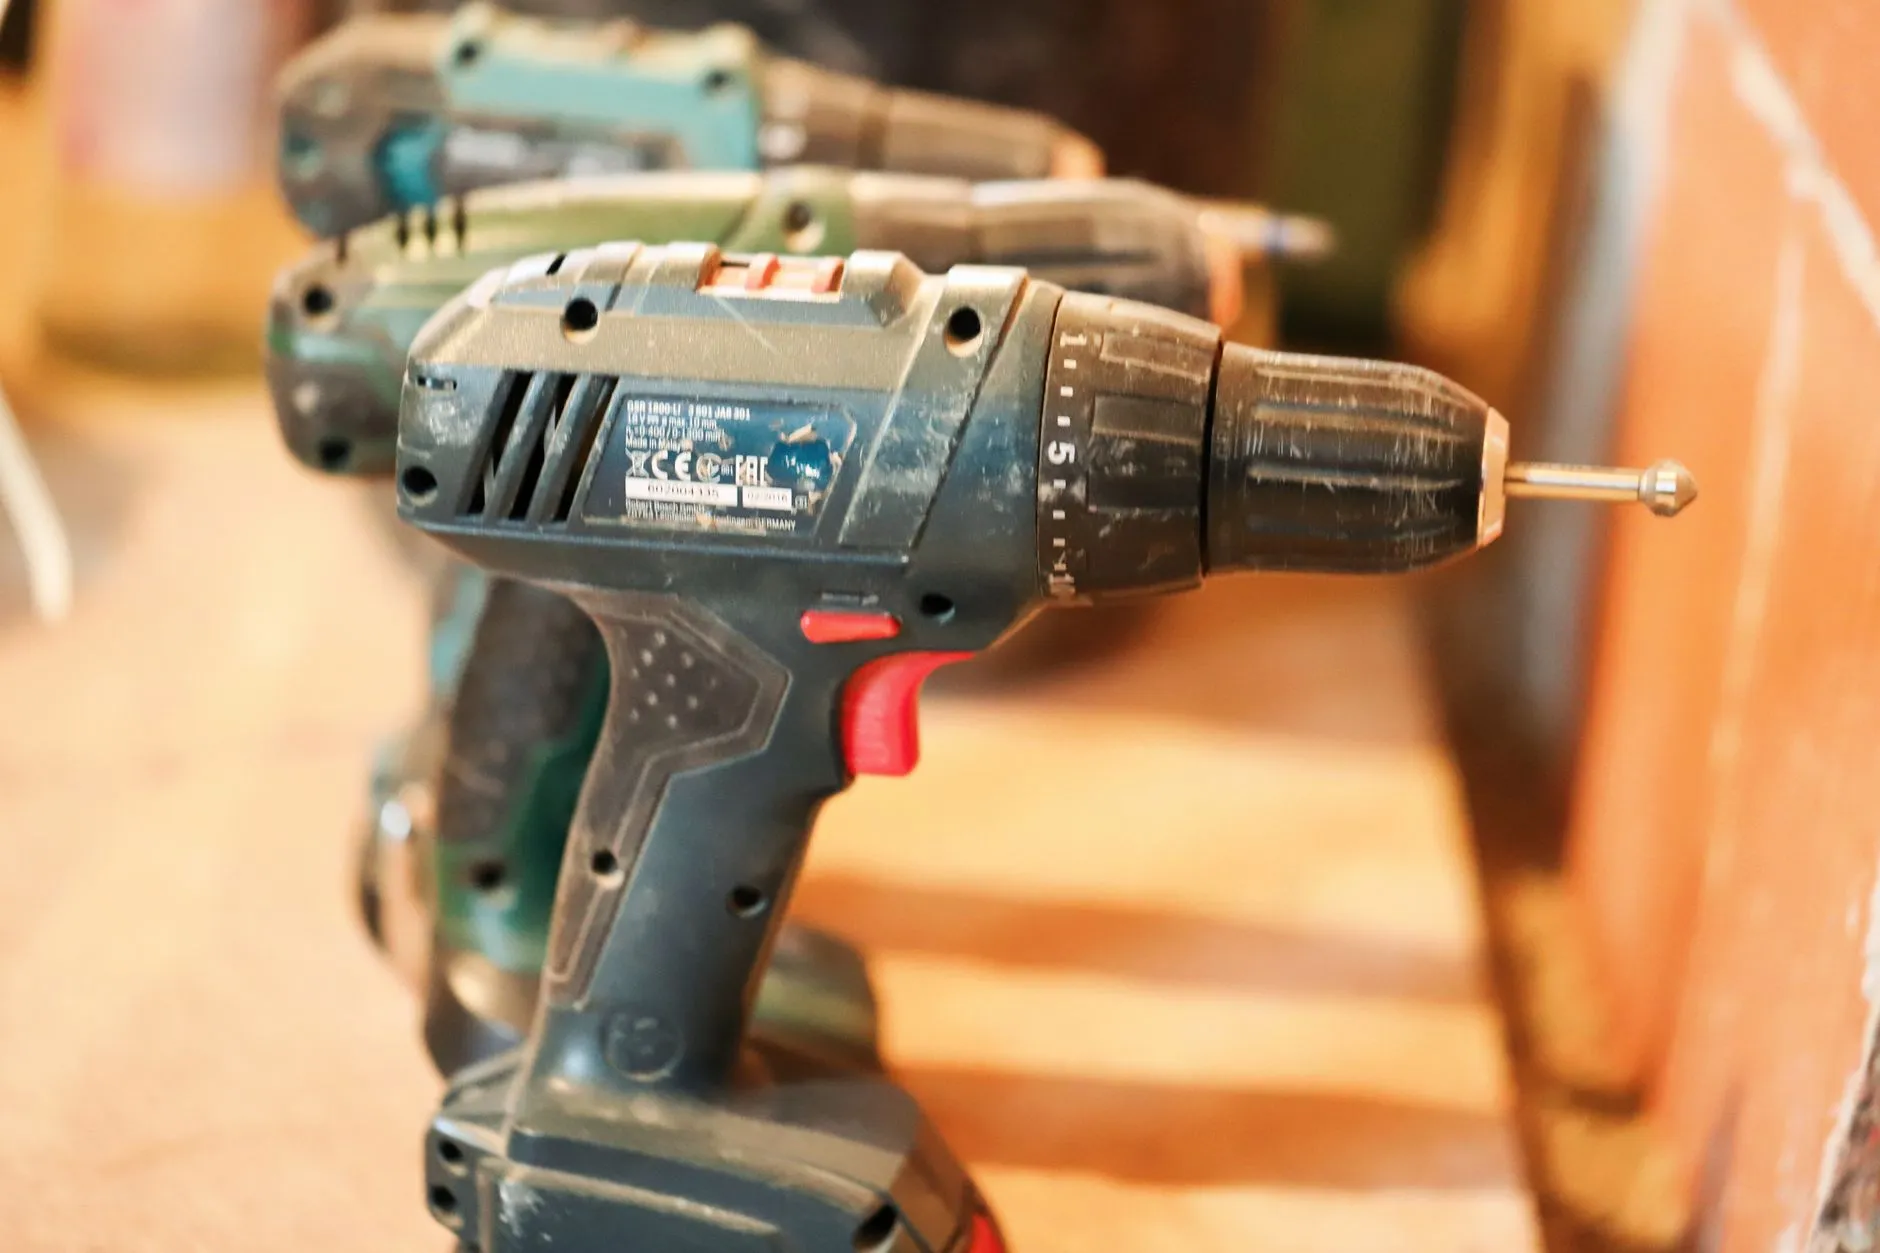
不少一线操作者把角磨机当成万能机,装上切割片就切、换上百叶片就磨,这在应急时可行,但长期如此并不经济。从技术定位看:切割机(含型材切割机、砂轮切割机)追求的是垂直进给下的定深切断,靠夹具和机身自重保证切口垂直度;角磨机是高速旋转的通用平台,主打灵活姿态下的磨削与浅切;电钻则是孔加工与低速辅助作业的主力。三者同属电动工具大类,但主轴转速、扭矩特性、防护设计完全不同。
以常见规格为例,100mm角磨机空载转速普遍在11000r/min上下,而355mm砂轮切割机通常在3800~4500r/min。转速差异直接决定了线速度与磨削热——用角磨机长时间切厚板,热量集中、切片磨损快,切口发蓝是常态。
选型的三条硬边界
实际选型可以落到三个可量化的判断维度上:
- 切深与材料厚度:角磨机单次有效切深一般不超过切片半径的2/3,100mm机型切10mm以上碳钢厚板效率明显下降,此时应改用切割机或等离子设备。
- 切口精度要求:需要后续直接对接焊接的型材下料,切割机的垂直度优势不可替代;角磨机手持切割的偏斜量常在1~2mm,需预留修配余量。
- 作业姿态与空间:仰焊位、狭小腔体内的去毛刺与焊缝修整,只有角磨机的小直径砂轮能够进入,切割机在此完全失效。
电钻在这套体系里承担的是另一类任务——钻孔、攻丝前的底孔、铆接孔位。用角磨机在薄板上"点"孔,是典型的误用,孔圆度差且极易打滑伤人。
耗材匹配与安全细节
选型的另一半是耗材匹配。角磨机配树脂切割片时严禁侧面施压,配百叶片时线速度需与标称值匹配;切割机则应优先选用带增强网的高厚度切片以抗侧向冲击。安全上,角磨机必须装护罩、用侧手柄,切割机必须夹紧工件——这些不是形式要求,而是飞溅事故的高发环节。
从趋势看,无刷电机正在重塑这一品类的边界:同体积下扭矩与续航提升,让角磨机在中等厚度切割上的适用区间有所扩大,但精度与垂直度的物理约束依然存在。对加工现场而言,合理的配置不是二选一,而是按工序分工——切割机管下料定尺,角磨机管焊缝与边角修整,电钻管孔加工,让每台电动工具待在自己最擅长的边界内。