电钻与角磨机如何搭配使用?手持电动工具提升维修作业效率的实践方案
日期:2026-10-07
标签:电钻,角磨机,切割机,电动工具
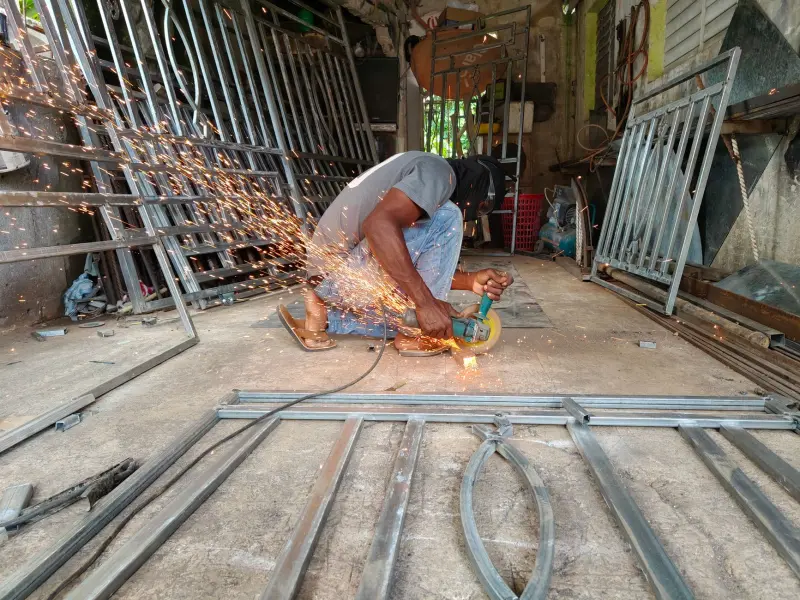
在设备维修和金属加工现场,经常能看到这样的场景:工人先用角磨机切开锈死的螺栓,再换电钻在薄钢板上打一排孔,两把工具交替上阵,效率却未必理想。问题往往出在搭配逻辑上——不是工具不好用,而是没有理解它们在转速、扭矩和切削方式上的本质差异。
转速与扭矩:两种工具的设计边界
电钻的核心优势在于轴向压力下的旋转切削,转速通常在0-3000rpm之间可调,扭矩输出集中在中低速区间。而角磨机走的是另一条路线:转速普遍在10000rpm以上,线速度极高,但扭矩偏小,适合磨削和薄壁切割。把角磨机当切割机用,把电钻当铣刀用,都是常见的误操作。
维修作业中,如果需要在一根不锈钢管上开孔再修边,合理的顺序是:电钻配开孔器完成定位穿孔,角磨机换百叶轮做边缘倒角。反过来操作,角磨机切割产生的热量会让孔壁硬化,后续电钻钻头磨损速度会成倍增加。
三类典型维修场景的搭配方案
根据重庆安云途贸易有限公司服务客户的反馈,以下搭配方式在实际作业中效率提升明显:
- 法兰螺栓锈死拆卸:角磨机装切割片切断螺母外壁,电钻配断头螺丝取出器反向旋出。注意切割时保留螺栓本体,避免损伤法兰密封面。
- 薄板开孔与修整:电钻用阶梯钻头完成初孔,角磨机换砂轮片修整孔口毛刺。阶梯钻头转速控制在800-1200rpm,角磨机修边时倾斜15°左右。
- 管道支架改造:切割机下料定长,电钻配麻花钻打安装孔,角磨机打磨焊缝周边。三把工具形成下料-打孔-修磨的流水线。
这里的关键是切割机与角磨机的分工:切割机适合直线定长下料,角磨机适合曲线修整和局部打磨,两者不能互相替代。
工具选型中的两个技术细节
电钻的夹头类型直接影响打孔精度。手紧式夹头在冲击工况下容易松脱,维修场景建议选金属键式夹头,夹持力更稳定。角磨机的护罩位置也需要根据作业方向调整,切割时护罩开口朝向操作者反方向,防止火花飞溅。
另一个容易被忽视的参数是电动工具的连续工作制。电钻多为S2短时工作制,角磨机多为S1连续工作制,长时间高负载使用电钻容易烧毁电机。维修现场如果打孔量大,建议备两台电钻轮换,而不是让一台机器连续运转。
重庆安云途贸易有限公司在供应手持电动工具时,会针对维修类客户推荐带调速功能的电钻和可调护罩的角磨机,这类配置在复杂工况下的适应性更强。工具搭配的本质是让每种电动工具做它设计时该做的事,而不是用一把工具解决所有问题。