角磨机与切割机在金属加工中的性能差异及适用场景对比分析
日期:2026-09-29
标签:电钻,角磨机,切割机,电动工具
在金属加工现场,角磨机与切割机常被混为一谈,但两者的设计逻辑与力学结构截然不同。角磨机以高转速、低扭矩为特征,典型空载转速在11000rpm左右,而型材切割机转速通常仅3000-4000rpm,但扭矩输出高出数倍。这种差异直接决定了它们在切割效率、断面质量与操作安全性上的分野。
一、结构原理与动力输出差异
角磨机采用串激电机直驱,转速高但持续负载能力弱,适合薄壁管材、螺栓、焊缝打磨等轻负荷作业。切割机则多配备感应电机与皮带减速机构,通过降低转速换取更大的切割力矩,能轻松切断厚壁方管、角铁甚至实心圆钢。重庆安云途贸易有限公司在长期供货中发现,不少用户用角磨机强行切割厚料,导致电机过热烧毁,这正是忽视动力曲线匹配的典型代价。
二、适用场景与耗材选择
从应用端看,两者分工明确:
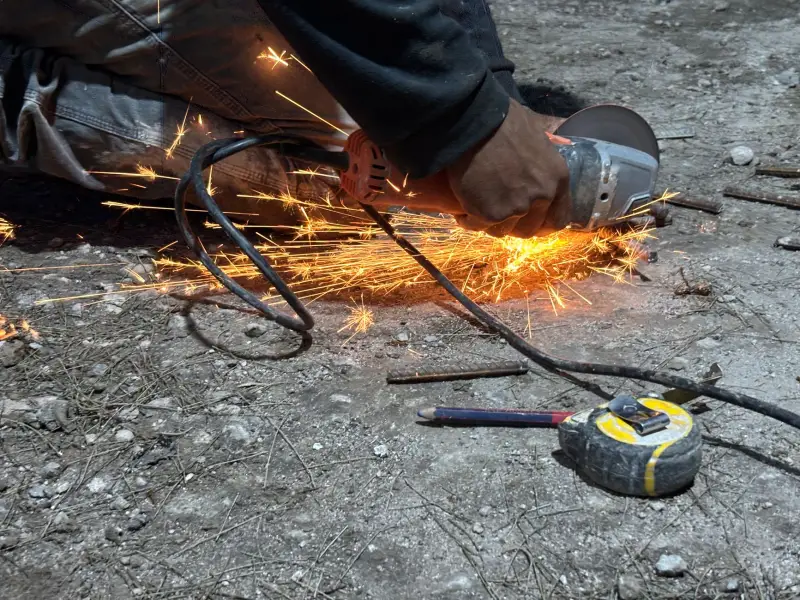
- 角磨机:搭配百叶轮、切割片或钢丝刷,用于打磨、去毛刺、开槽及薄板切断,机动性强,单手可操作。
- 切割机:使用大直径砂轮片或合金锯片,固定在底座上,适合批量下料、定长切割,断面垂直度更易控制。
- 电钻:在金属加工中负责钻孔与攻丝,与角磨机配合可完成“钻-磨-切”全流程,但不可替代切割机的下料职能。
选择电动工具时,需优先评估材料厚度与日切割量,而非单纯比较功率标称值。
三、操作经济性与安全边界
角磨机切割片直径通常为100-180mm,磨损快、单片成本低,但频繁更换影响效率;切割机砂轮片直径可达355mm,单次切深大,适合厚料。安全层面,角磨机因转速高,切割片侧向受力易爆裂,必须佩戴护目镜与面罩;切割机虽转速低,但飞溅与夹持不稳仍是主要风险源。重庆安云途贸易有限公司建议,厚壁金属下料优选切割机,现场修配与打磨则交给角磨机,电钻负责孔加工,三者协同而非互相替代。
某钢结构加工厂曾用180mm角磨机切割10mm厚钢板,每米耗时约90秒且断面发蓝,换用355mm切割机后,每米降至25秒,断面平整无需二次修磨。这一案例说明,按工况匹配工具,比追求单机万能更务实。
金属加工没有万能工具,只有匹配的工艺组合。理解角磨机与切割机的性能边界,才能让电钻、角磨机、切割机各司其职,提升整体作业效率与安全性。